


A conformação de rolos é amplamente utilizada em vários campos devido à sua eficiência incomparável com alta precisão. Mas, enquanto todos os formadores de rolos estão enfrentando problemas e defeitos de laminação em sua vida diária, problemas como torção, torção, borda ondulada e arco são uma grande dor de cabeça. Muitos fornecedores de perfiladeiras sabem que é fácil ter defeitos de torção durante o processo de conformação de rolos para produtos laminados com seções transversais assimétricas, o que causa altos níveis de desperdício de recursos e perda de produtividade na produção. Embora a maioria dos operadores saiba que o alinhamento da conformação é fundamental para garantir a qualidade da conformação, eles ainda têm dificuldades constantes de manter as tolerâncias de retilinidade e torção dos perfis das seções. Também é um segredo aberto que trabalhar com aço significa trabalhar com tensão residual, seja laminado a frio ou a quente, e uma bobina de lote pode cortar perfeitamente, enquanto outra pode torcer ligeiramente. A tensão residual provavelmente vem dos processos de laminação anteriores, incluindo laminação a frio e laminação a quente, e isso pode até incluir laminação superficial, que envolve menos redução de espessura do que outros processos de laminação a frio. Outro processo de laminação é chamado de laminação totalmente dura, que pode reduzir a espessura do material metálico em cerca de 50% e, enquanto isso, a laminação da pele reduz a espessura em menos de 1%. Ambos os processos irão gerar tensões residuais que ficam presas nas bobinas. A liberação desequilibrada de tensão que torna os processos de conformação bastante desafiadores para as perfiladeiras. Portanto, o operador experiente testaria o material dobrando antes da laminação e também realizaria ajustes de ferramentas para prevenir ou minimizar possíveis defeitos na laminação. Além da tensão não liberada, existem outros fatores que contribuem para os problemas de laminação, como a expansão e contração do aço, substrato irregular e alta tensão de escoamento, que é mais suscetível à flambagem e ao enlatamento de óleo.

A condição da bobina de aço também pode afetar a qualidade doperfis e perfis de aço laminadosetubos ERW especiais e a variação de espessura pode ocorrer dentro de uma mesma bobina metálica de uma ponta a outra. Um defeito comum da bobina é chamado de coroa, o que significa que a espessura do material varia de uma aresta para a outra. Normalmente, as bobinas de aço principais são cortadas em bobinas mais estreitas, geralmente chamadas de mults, e se a bobina tiver coroa, o resultado do corte são duas bobinas de aço em forma de cunha. A bobina coroada após a laminação provavelmente levará a defeitos de curvatura porque uma borda é mais longa na outra. As bobinas de moinho com onda de borda certamente levarão a perfis de onda de borda, mesmo que sejam cortadas em mults. Portanto, é bastante importante ter um controle estrito sobre as bobinas mestre antes de serem cortadas, e esse controle específico deve ser considerado um ponto de controle de qualidade OBRIGATÓRIO para todas as empresas laminadoras. Uma vez que as bobinas não qualificadas são cortadas, será quase impossível ajustar o ferramental ou a linha de laminação para evitar defeitos de laminação. Enquanto isso, os rolos de suporte, o endireitador de bobina e o nivelador, bem como o dispositivo de alimentação de entrada, também são elementos importantes quando se trata de ter uma boa qualidade de conformação de rolos. A maioria dos operadores pode experimentar a quebra cruzada se não definir uma configuração adequada da saída do endireitador de bobina, nivelador e equipamento de alimentação de entrada. Crossbow é outro defeito popular que ocorre frequentemente durante o processo de enrolamento causado por uma configuração incorreta do cortador, e isso significa que a superfície superior da bobina não é igual em comprimento à superfície inferior. Não surpreendentemente, se a superfície mais curta estiver dentro do raio, o que empurrará o material para causar enlatamento de óleo ou defeitos de onda de borda, o que significa que o centro da tira é mais longo que as bordas. No entanto, às vezes, é difícil apontar a causa exata dos problemas de qualidade da conformação de rolos porque existem muitas causas potenciais. Quando um novo conjunto de rolos é instalado, certamente serão necessárias pequenas modificações para corrigir os imprevistos durante o processo de projeto da conformação de rolos. Abaixo estão as áreas às quais o operador deve prestar atenção extra durante o processo de laminação:
√ Suporte da guia de entrada, pode causar problema de torção ou curvatura. O operador experiente sempre verificará a tabela de entrada e garantirá que a bobina de aço esteja
perpendicular aos rolos.
√O alinhamento inadequado do ferramental é um erro comum que os operadores cometem quando estão ajustando os rolos.
√Ajuste os rolos sem bobina, o que pode levar a problemas de torção e arco. Portanto, calibrar o ferramental de conformação de rolos sem o material e, em seguida, colocar o
bobina através da primeira passagem e recalibre os rolos, e defina as folgas do rolo com base na espessura real da bobina. O operador precisa testar a formação de rolos e
decida o espaço adequado entre os rolos antes do início da produção em massa.
√Falta de lubrificação ou a lubrificação não é do tipo correto.
Aqui estão alguns dos defeitos comuns de laminação que seu operador pode encontrar durante o processo de laminação devido ao desalinhamento da linha formadora de rolo ou qualidade da bobina.
√Curvatura, um desvio gradual da retidão da borda da folha ou bobina causada durante o processo de corte, e muitas vezes é uma curvatura lateral
o que muitas vezes leva a curvatura, arqueamento e torção nos perfis formados por rolos.
√Arco, é o desvio do plano vertical de uma seção laminada, arco transversal e arco longitudinal são defeitos comuns.
√Curva, também chamada de varredura. Um desvio de uma linha reta no plano horizontal, e as causas são provavelmente o alinhamento incorreto da rotação horizontal e
pressão de formação desigual.
√Torção, geralmente causada por pressão excessiva de conformação na peça final formada por rolo
√Borda da onda, geralmente causada pela grande distância da borda até a primeira curva.
√Comprimento da perna, diferente de um para o outro, e geralmente o comprimento da perna deve ser pelo menos três vezes a espessura do óleo.
√Alargamento, é muitas vezes referido como alargamento final que é causado pela mudança nos perfis transversais nas extremidades de perfis formados por rolo em comparação com o corpo
seções ao longo de seu comprimento. Pode estar longe da linha central do perfil da seção onde os flanges se movem nas extremidades abertas das peças e pode ser
causado por baixa resistência e design de perfil raso ou menor nr de passes de laminação.
√Marcas de rolamento, podem ser causadas por sujeira e detritos presos nos rolos de acionamento, e a verificação da produção do piloto é vital para eliminar esse defeito fácil.
Resumindo, é fundamental para os fornecedores de conformação de rolos garantir que os ombros das matrizes estejam em linha reta para as seções superior e inferior, e que o nivelamento e o paralelismo vertical das matrizes entre si sejam igualmente importantes. O operador experiente costuma dividir todo o processo de conformação em três fases:

1. Equipamentos de conformação de rolos e matrizes de conformação de rolos
1.1 Base da linha de laminação, as bases da laminação devem estar niveladas em comprimento, bem como todos os equipamentos auxiliares, incluindo guia de entrada, caixa de solda e ferro de passar
passar.
1.2 Dimensão externa dos eixos acionados, verificar defeitos como pontos desgastados, anéis e ranhuras. o eixo especialmente na área onde o rolo passa. Subdimensionado
ou eixos superdimensionados podem causar ovalização, oscilação da linha, trepidação ou marcas onduladas e, inevitavelmente, danificarão os rolos. Cromagem é um popular
solução para corrigir eixos subdimensionados.
1.3 Rolamento, o operador sempre precisa se certificar de que os rolamentos estão em boas condições, especialmente para iniciar a produção de grande volume.
1.4 Alinhamento do ombro traseiro, o operador precisa garantir que o ombro do eixo se encaixe no suporte interno e que os ombros sejam consistentes em
medição um com o outro, suporte a suporte, superior e inferior.
2. Material para laminação
3. O alinhamento da face da máquina, é um dos aspectos mais negligenciados de uma perfiladeira. Uma verificação fácil com uma borda reta no ferramental eliminará muitos problemas em potencial, e este é um dos pontos de verificação OBRIGATÓRIOS em sua rotina diária. Abaixo está o SOP da configuração do ferramental.
3.1 Uma documentação adequada das configurações, e isso facilitará as configurações precisas o mais precisas possível a cada vez. Uma maneira de fazer isso é gravar o
configurações de flange ou cubo entre os rolos com o material no ferramental.
3.2 Mantenha o equipamento de forma de rolo e ferramental limpo e livre de qualquer grão ou material que possa alterar o alinhamento do ferramental de cima para baixo.
3.3 Limpe os espaçadores, eixos e ferramentas antes da instalação.
3.4 Use um espelho de inspeção e uma lanterna para verificar se as matrizes estão tocando a bobina.
3.5 Os medidores passados por um passe de ferramenta de forma de rolo podem indicar pontos soltos ou apertados.
3.6 Integridade dos rolos-guia, é muito importante que o sistema de guia de entrada esteja mecanicamente estanque. Se a bobina fendida puder mover-se livremente de um lado
ou o outro, provavelmente ocorrerá curvatura ou torção.
3.7 Alinhamento dos suportes acionados, certifique-se de que todos os suportes estejam alinhados uns com os outros, horizontal, vertical e diagonalmente.
3.8 Eixos acionados, eles precisam ser colocados paralelos, base ao eixo inferior, eixo inferior ao eixo superior, suporte a suporte.
3.9 Matrizes, precisam verificar se os rolos estão paralelos e também precisam fazer verificações adicionais para alinhamento com uma borda reta e níveis de ponte.

Os desalinhamentos dos formadores de rolos podem ser difíceis de detectar, e a solução eficaz para determinar a origem dos problemas é começar com uma pegada completa de toda a linha de conformação de rolos, do desbobinador aos perfis laminados. Cada componente deve ser definido para uma linha central ou uma linha central de deslocamento, então cada parte precisa ser quadrada, paralela e perpendicular entre si, bem como centralizada. Se algum dos componentes estiver desalinhado entre si ou muito longe da linha central, isso criará pressão na alimentação e na conformação de rolos. Resumindo, este SOP permite que o operador determine quais componentes estão criando desalinhamento e comece a fazer ajustes para corrigi-los. O operador deve entender que a linha de perfilagem será alinhada, e não apenas medida.
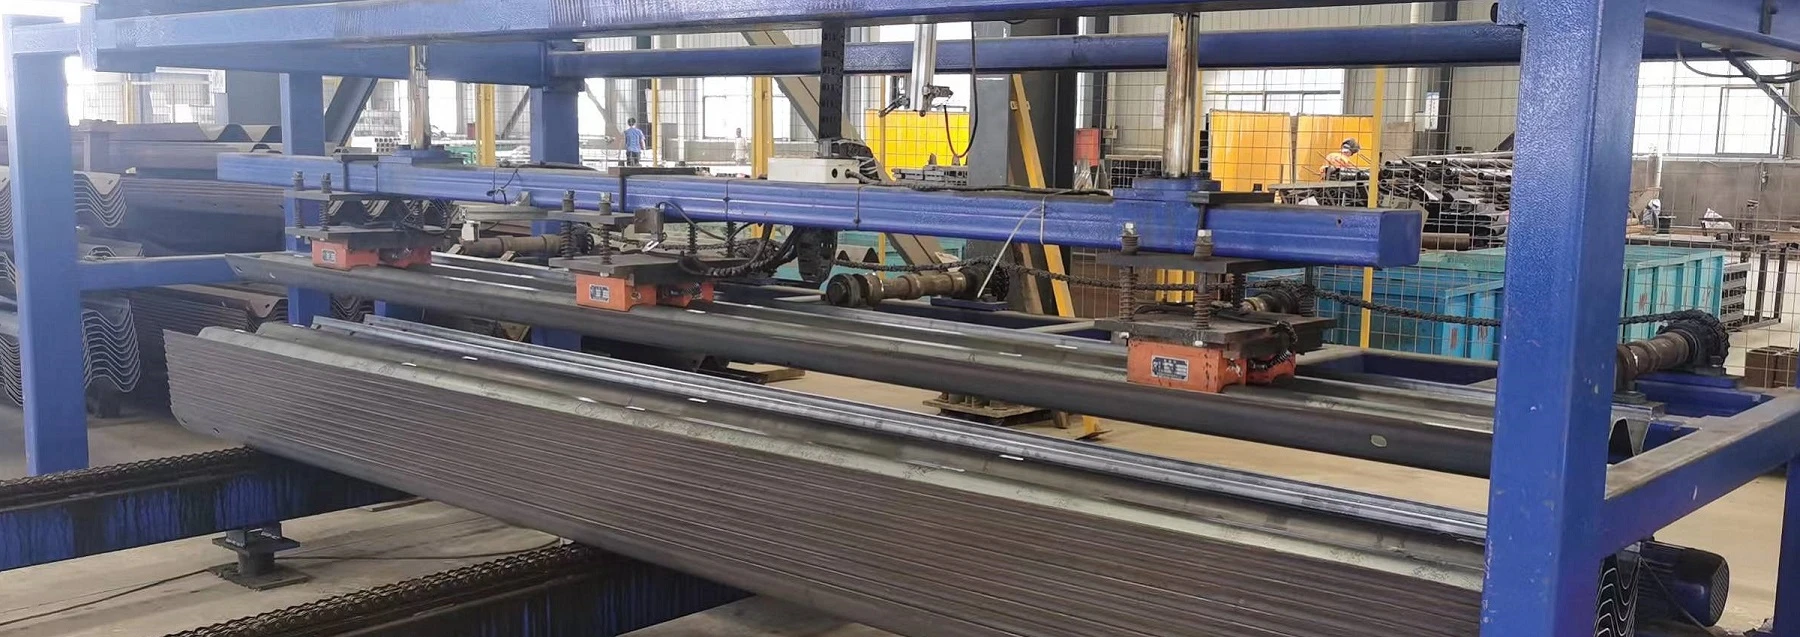
A Fabmann fornece serviço de conformação de rolos há mais de 20 anos, e nossos engenheiros de produção são muito experientes em perfis simétricos e assimétricos com diferentes tratamentos de superfície de metal, como galvanização por imersão a quente e revestimento em pó. Nossos perfis formados laminados são amplamente utilizados na construção de autoestradas, energia solar, agricultura, mineração e túneis, e nosso processo de conformação de rolos totalmente automático, abrangendo puncionamento, marcação e corte on-line para eficiência de produção otimizada e tolerância rígida. A Fabmann fornece uma ampla gama de perfis laminados cobrindo:
| √ Perfil Sigma √ Perfil aberto personalizado √ perfil C √ perfil ômega √ perfil oval √ Tubos quadrados e retangulares ERW √ Tubo Oval ERW | √ Perfil aberto especial √ Perfil assimétrico especial √ Perfil simétrico especial √ Perfil W √ Tubos especiais ERW √ Tubulação ERW para caixilhos de janelas e portas √ Tubos ERW para móveis |
Marca quente: |




