


Revestimentos galvanizados a quente fornecem excelente proteção contra corrosão ao substrato de aço, mas seu acabamento nem sempre é suave ou uniforme comopintura,revestimento em póousherardizing. Em geral, os revestimentos galvanizados são especificados pela espessura do revestimento de zinco para resistência à corrosão, e não é especificado por sua aparência. No entanto, o comprador sempre pode especificar quais são as aparências não confirmativas, e abaixo estão os exemplos típicos.
1. Respingos de Soldagem & Escória
São preferíveis métodos de soldagem que não produzam escória, como soldagem MIG. Se forem utilizados eletrodos de soldagem revestidos, todos os depósitos de escória devem ser cuidadosamente removidos da solda. Não é possível remover a escória de soldagem através da coleta normal, e qualquer resíduo causa a formação de manchas pretas durante a galvanização de mergulho quente. Respingos de soldagem, escórias e poros devem ser sempre removidos antes do pré-tratamento da galvanização começar, caso contrário a superfície da galvanização parecerá muito áspera.

2. Armadilha ácida
As estruturas metálicas devem ser projetadas para evitar fendas estreitas ou lacunas. Se as soldas de volta devem ser usadas, devem ser soldadas em toda a junta. No caso de soldas de filé de duas faces, a solda deve ser continuada sobre as extremidades do material de aço para evitar a penetração de ácido em qualquer fenda concebível. Além disso, é importante evitar a formação de orifícios. Se a distância entre as superfícies de contato for maior que 100 cm², devem ser fornecidos orifícios de ventilação para evitar o risco de explosão. Uma vez que o zinco derretido é mais viscoso do que ácido, ele vai selar a abertura durante a galvanização de mergulho quente. Depois, o ácido criará furos no revestimento, e então o líquido cor de ferrugem irá correr para a superfície e estraga a aparência. Portanto, uma vez que o ácido tenha penetrado em uma fenda, é impossível ser removido.
3.Picos de drenagem
O pico de drenagem é um defeito muito comum, e pode ser muito evitado com a configuração de um ângulo de suspensão próximo a 45°, o que pode minimizar a drenagem na parte inferior da peça de trabalho. É proibido o uso de obras de aço com ângulo horizontal, o que causará picos excessivos de drenagem. A moagem dos picos de drenagem deve ser tratada cuidadosamente, e o excesso degrinding deve ser proibido.


4.Dross Pimples
Espinhas drosas são pequenos cristais de ferro-zinco formados a partir de ferro reagindo com zinco derretido durante o processo de galvanização. Os vestidos são mais pesados que o zinco, e eles se instalam no fundo da chaleira de zinco onde são periodicamente removidos a cada 2 semanas ou 10 dias. Se o dross é agitado e misturado no zinco derretido, muitas vezes ele ficará preso no revestimento de zinco deixando marcas como espinhas na superfície de galvanização. Uma quantidade excessiva de espinhas pode indicar um revestimento ruim, e a chaleira de zinco deve ser limpa logo antes de outra mudança começar.
5.Manchas de cinzas
Às vezes, as cinzas ficam presas dentro de áreas e grudam no lado externo do revestimento enquanto a siderúrgica é levantada do banho de zinco. As cinzas podem causar uma mancha marrom clara, uma aparência de superfície maçante ou escura após a remoção. Tem impacto negativo sobre o desempenho do revestimento galvanizado, e é possível ser reparado por tinta de zinco se seu tamanho for pequeno.


6.Estrias, Caroços e Corridas
Cumes e linhas mais espessas que o revestimento galvanizado próximo são causados por diferentes taxas de reação do zinco com a superfície de aço devido a áreas de estresse na superfície de aço ou a presença de áreas de solda ou metal de solda com metalúrgica alterada ao metal pai. Esta ocorrência é mais frequentemente vista no tubo de aço erolo perfis de aço formados. Não há impacto no desempenho do revestimento, mas tem problema de aparência. Por favor, lembre-se também que é uma má prática remover os caroços pelo moedor de ângulo vigorosamente, e isso poderia remover todo o revestimento de zinco deixando o aço sem revestimento.
7.Marcas penduradas
Marcas de enforcamento são quase impossíveis de evitar, mas é possível ajustar o ângulo de suspensão para minimizar as marcas de enforcamento. E também é possível usar moedor manual para remover marcas com cuidado, e depois consertá-las por tinta rica em zinco.
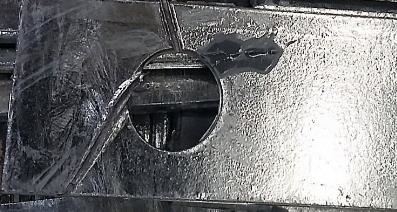

8.Galvanização
Flaking é a separação de todo o revestimento de zinco, incluindo as camadas de liga de zinco de ferro do aço subjacente. Também é conhecida como delaminação ou lasca e não deve ser confundida com a descascação onde apenas a camada superior de zinco puro se separa das camadas de liga de zinco subjacentes. A descamação geralmente ocorre em revestimentos galvanizados mais grossos do que o normal (200 μm ou mais), especialmente quando esses revestimentos recebem forças de impacto durante o manuseio. Revestimentos excessivamente espessos geram altas tensões na interface do aço e revestimento galvanizado que faz com que o zinco fique esfolado e se separe da superfície de aço. A descamação normalmente ocorre perto das bordas e cria manchas nuas no revestimento de zinco protetor e deve ser reparada para garantir a proteção contínua da corrosão. Se a área de descamada for pequena, pode ser reparada; no entanto, se a área de descamação for maior do que o permitido pelas especificações, a peça deve ser rejeitada e re-galvanizada. A descamação pode ser evitada minimizando o tempo de imersão na chaleira galvanizadora e o resfriamento das peças de aço galvanizado o mais rápido possível, e se possível usando um grau de aço diferente. Aços com teor de fósforo superior a 0,025% podem experimentar descamação após galvanização, mesmo quando os níveis de silício são satisfatórios.
9.Peeling e Delaminação
Delaminação ou descascamento cria um revestimento áspero no aço onde o zinco sai. Muitas grandes estruturas galvanizadas e perfis de aço levam muito tempo para esfriar no ar, e o revestimento de zinco continua a formar camada de zinco-ferro depois de terem sido retirados do banho de zinco. Esta formação contínua de revestimento deixa uma lacuna entre as duas camadas superiores do revestimento galvanizado. Se houver muitas lacunas formadas, a camada superior de zinco pode separar-se do resto do revestimento e descascar a peça. Se o revestimento restante ainda atender aos requisitos mínimos de especificação, então a peça é aceitável. Se o revestimento de zinco que permanece no aço não atender aos requisitos mínimos de especificação, então a peça deve ser rejeitada e re-galvanizada.
10.Manchas Nuas
Manchas nuas, áreas não revestidas na superfície de aço, são um defeito superficial que pode ocorrer devido à preparação inadequada da superfície. Manchas nuas podem ser causadas por escória de soldagem, areia embutida em fundições, excesso de alumínio na chaleira galvanizadora ou dispositivos de elevação que impedem a formação do revestimento em uma pequena área. Para evitar manchas nuas, o galvanizador deve garantir que as superfícies estejam limpas e sem ferrugem após o pré-tratamento. Pequenos pontos nus podem ser reparados por spray de zinco rico. Se o tamanho da mancha nua ou um número total de pontos estiver acima dos requisitos especificados pela ISO 1461, a peça de aço deve passar por todo o pré-tratamento e galvanização novamente.


11.Mottling
Uma aparência de superfície manchada é causada por taxas de resfriamento irregulares de artigos galvanizados recém-mergulhados após a retirada do banho de zinco. Durante o resfriamento do ar dos artigos, a reação de formação de revestimento de ferro-zinco, consumindo a camada externa de zinco livre no processo, pode continuar por um curto período de tempo, desde que o aço permaneça em cerca de 550 graus Fahrenheit. Devido ao fato de que a reação galvanizadora continua na porção interna e consome a camada de zinco livre, mas não a poção exterior do aço, e isso causa uma aparência não uniforme do revestimento de zinco. No entanto, essa diferença de aparência não afeta a proteção contra corrosão do revestimento galvanizado, e esta superfície de mottling é aceitável pelas especificações ISO 1461. Portanto, para acelerar o processo de resfriamento, recomenda-se a sacieçação. Mas, os galvanizadores devem ser lembrados de que alguns projetos podem não ser adequados para saciar, pois têm uma tendência para a página de guerra ou distorção durante o processo de extinção.
Após galvanização, o aço esfria de uma temperatura de aproximadamente 840 F até a temperatura ambiente. Se o aço for extinto, o resfriamento ocorre rapidamente, mas nem todos os galvanizadores têm banhos de saciamento e a extinção não é recomendada em alguns projetos devido ao potencial de warpage/distorção do aço. Quando o aço recém-galvanizado é permitido esfriar naturalmente (sem saciar), pode levar várias horas para o aço descer até a temperatura ambiente. O aço mais fino esfria mais rápido, enquanto o aço mais grosso leva mais tempo para esfriar. Às vezes, um pedaço individual de aço terá taxas de resfriamento diferentes.
12.Acabamento maçante
A razão mais comum para aparências maçante é a química da peça de trabalho, e os principais elementos da química do aço que mais fortemente influenciam a aparência final são silício e fósforo. Ambos os elementos são catalisadores para o crescimento do revestimento, e o revestimento mais espesso é responsável pela aparência diferente. Além de produzir revestimentos mais grossos, aços altamente reativos tendem a ter uma aparência cinza fosca ou manchada em vez de um revestimento típico brilhante.
13.Mau Reparo da Galvanização
O trabalho de reparação da galvanização é de alguma forma tão importante quanto o trabalho de galvanização em si, e há poucos erros comuns que devem ser evitados.
√ overgrinding, removeu completamente o revestimento de zinco
√Usando pulverizador de baixo teor de zinco para reparar
√Espessura de reparação de zinco não atende à espessura necessária

Fabmann tem rigoroso controle de processo de produção na coberturatratamento de superfície metálica, e temos engenheiros de qualidade muito experientes que têm profundo conhecimento sobre o pré-tratamento de galvanização de mergulho quente, galvanização e reparo de galvanização. É por isso que podemos fornecer qualidade premium para produtos de aço de ampla gama, comohardware de suporte de doca,racks personalizados,suportes de ângulo reforçado,rolo perfis de aço formados,assinar suportes postesuportes de gaiola para a pisciculturaaos nossos clientes.





